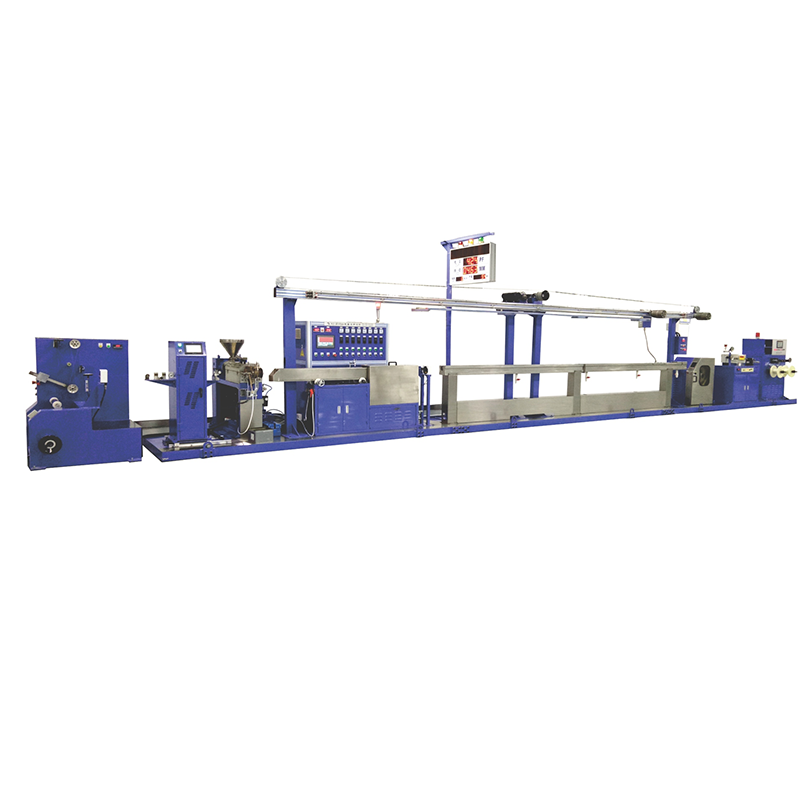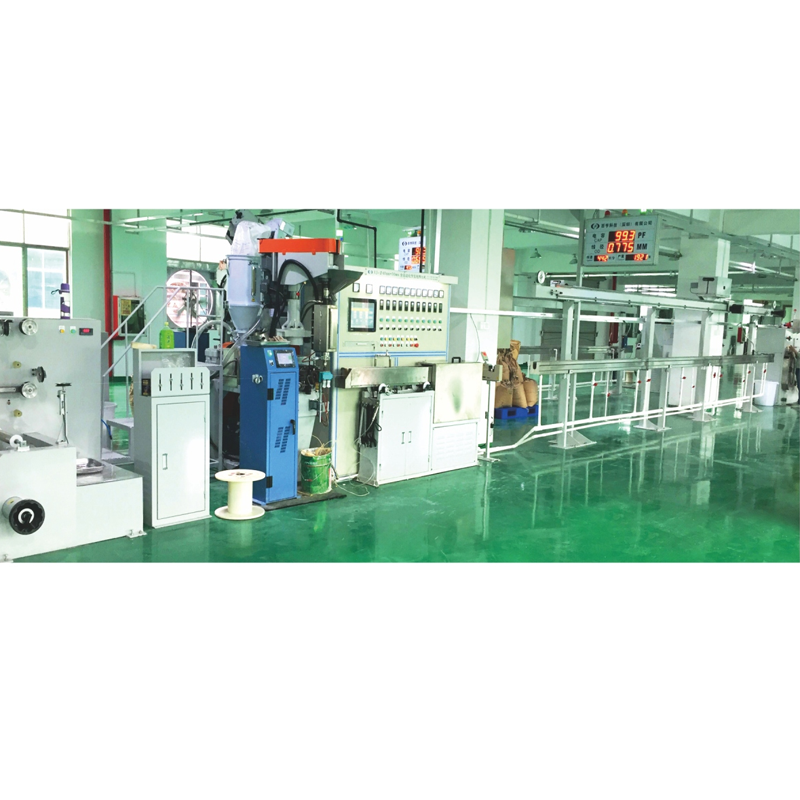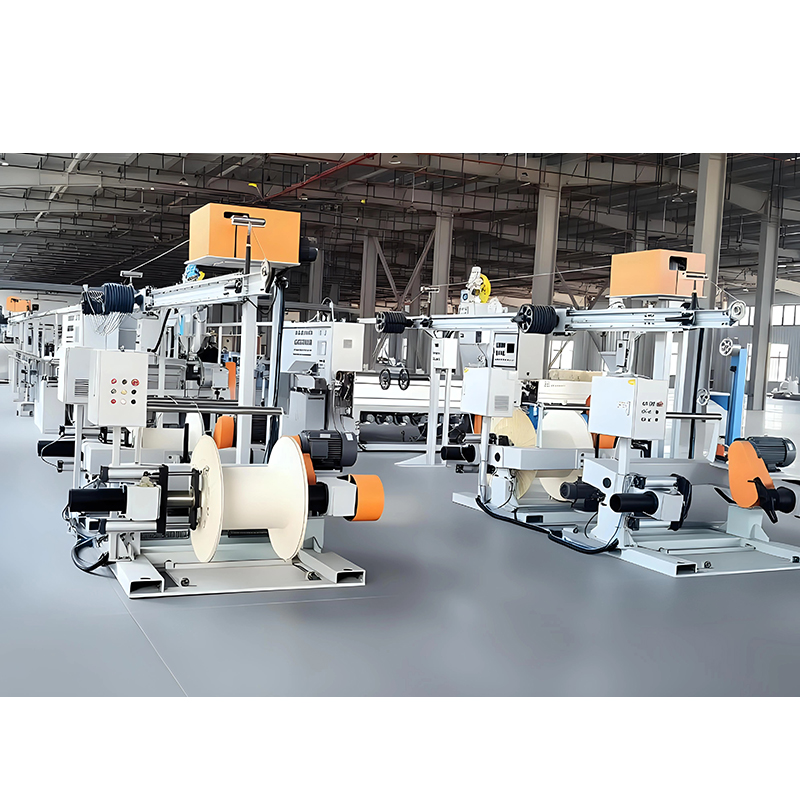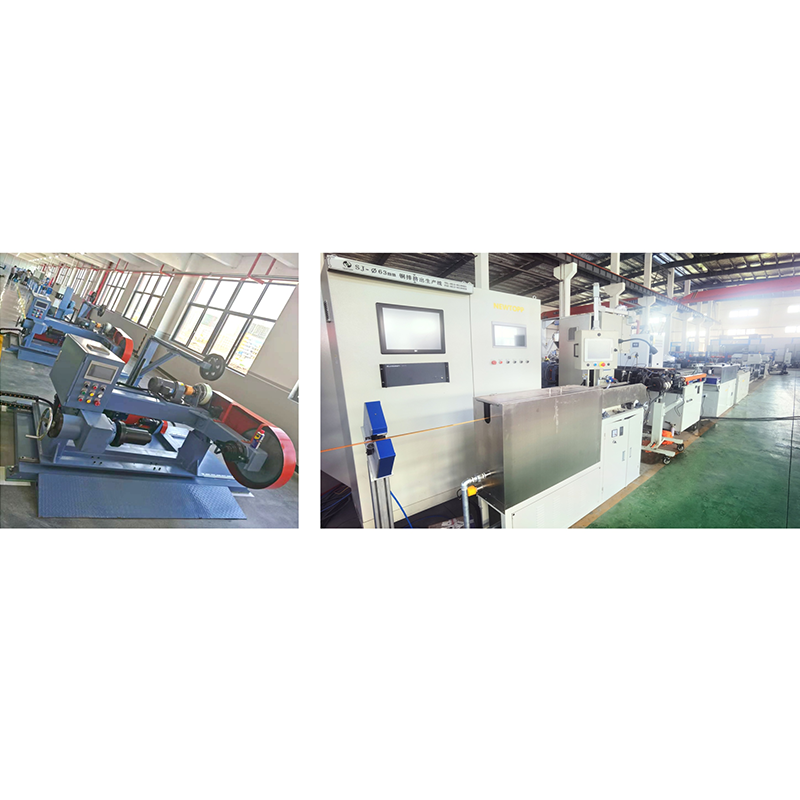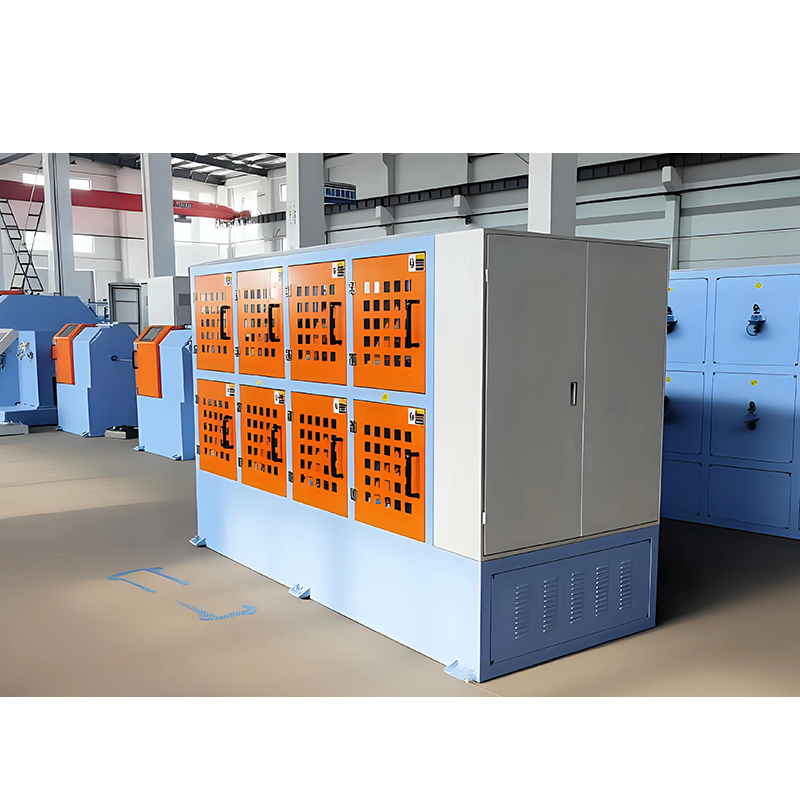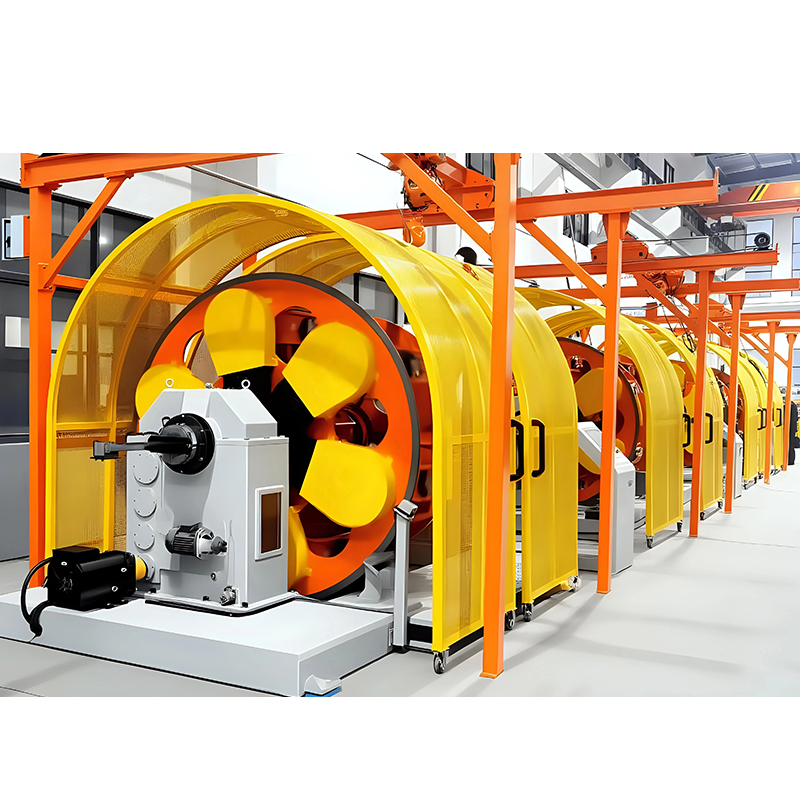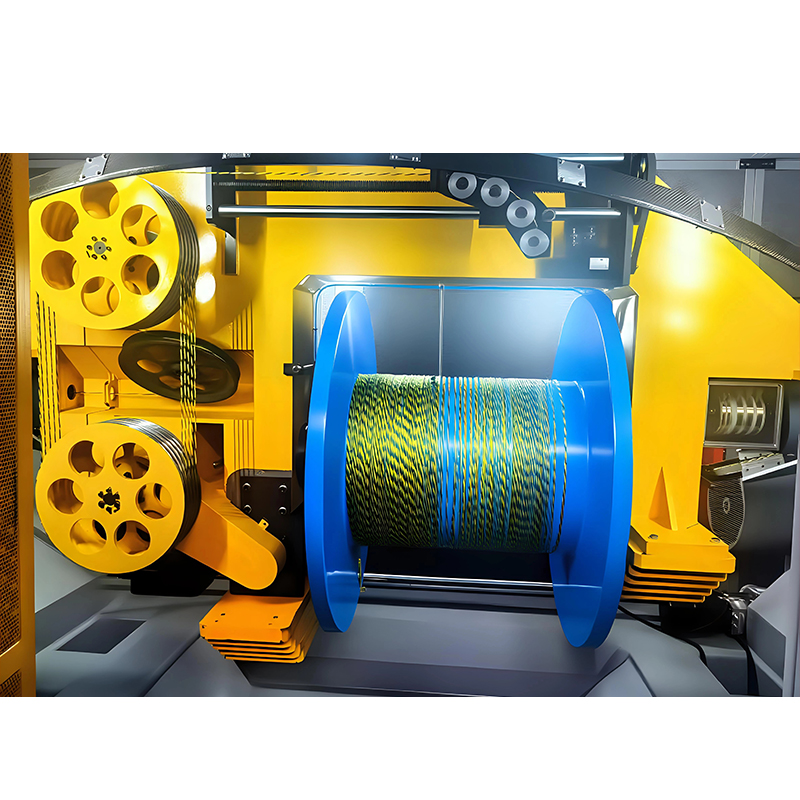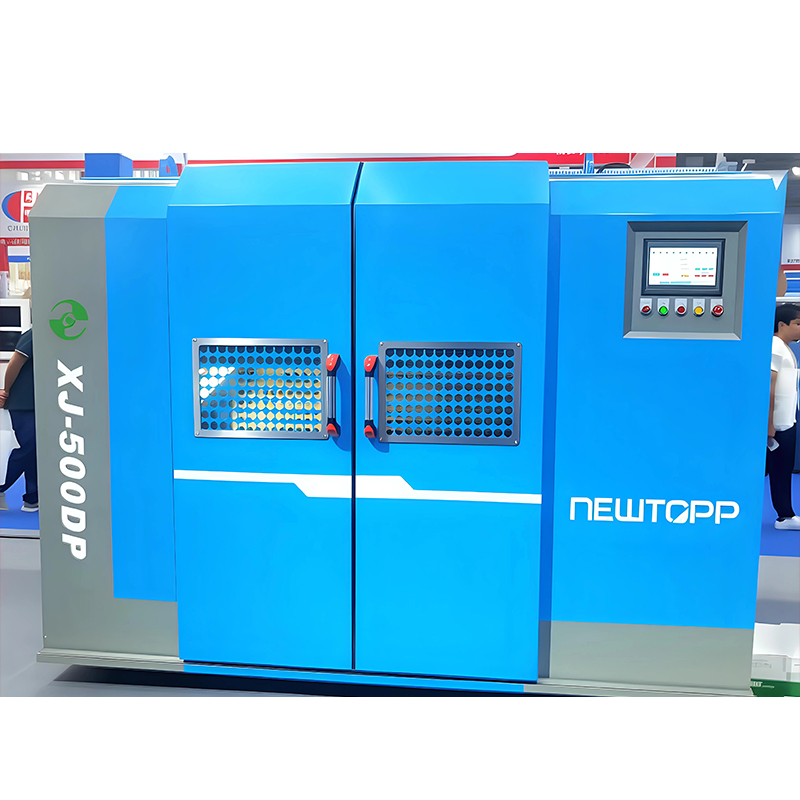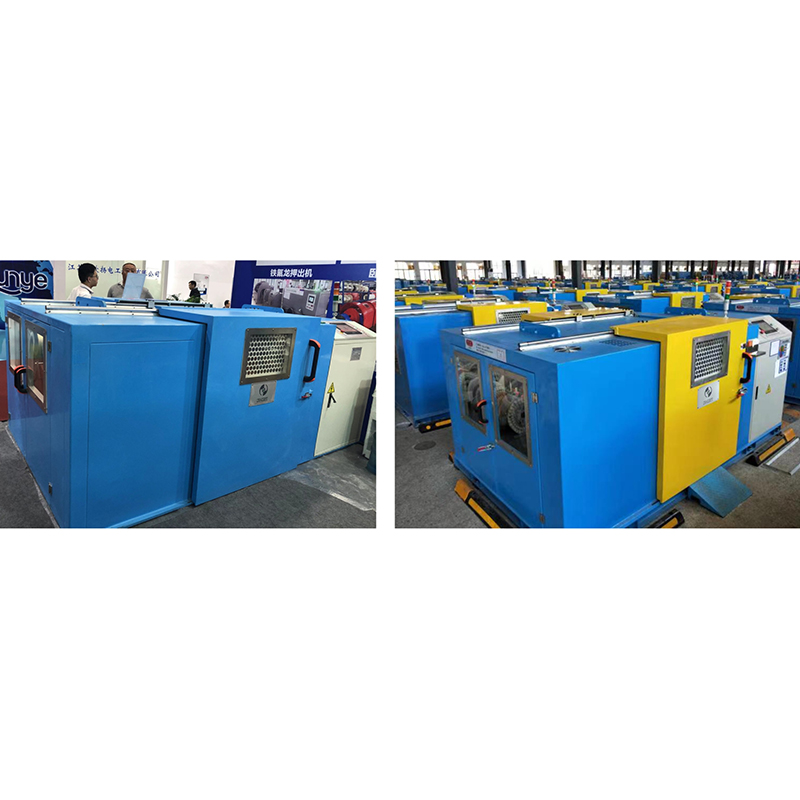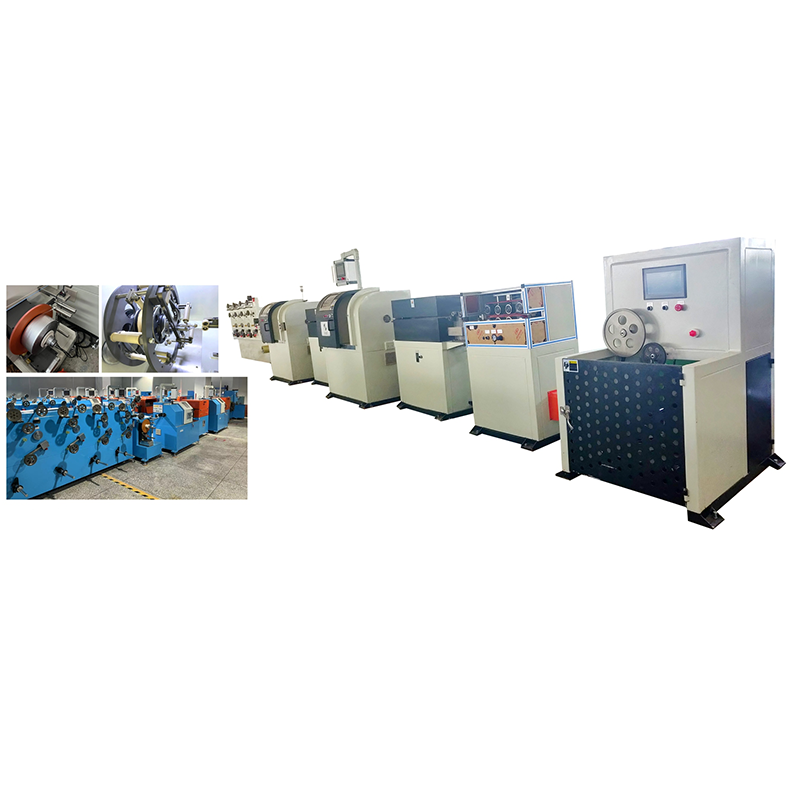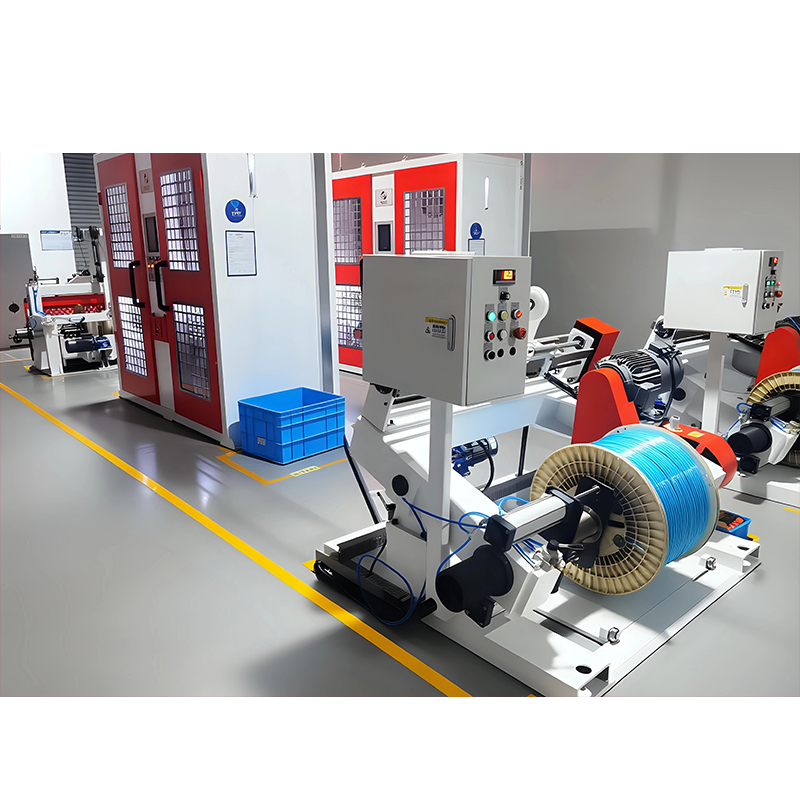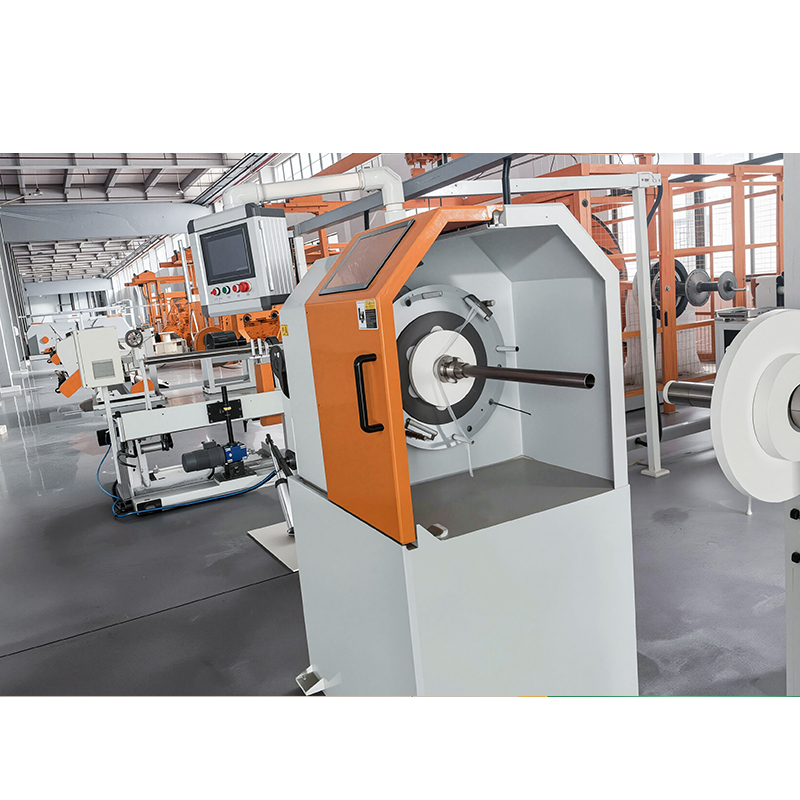




سلك نحاسي آلة تجديل هو نظام إنتاج يقوم بلف أسلاك نحاسية متعددة في موصل واحد مجدول. يتم استخدامه في كل مصنع كابلات تقريبًا يصنع كابلات الطاقة أو كابلات البيانات أو كابلات السيارات أو الكابلات الصناعية المرنة. تحدد الآلة مرونة الموصل، والاستقرار الكهربائي، وسرعة الإنتاج قبل بدء أي خطوة عزل أو تغليف.
إذا كنت تقوم بتقييم خط تجديل لمصنع كابلات جديد أو تحديث ورشة عمل موجودة، فإن السؤال العملي ليس ما إذا كنت بحاجة إلى آلة تجديل أم لا. إنه النوع والمواصفات والميزات التي تبرر الاستثمار بالفعل. تشرح هذه المقالة أنواع آلات جدل الأسلاك النحاسية، وماذا تفعل، وكيفية مقارنتها، وما الذي يجب التحقق منه قبل الطلب.
ما هي آلة تجديل الأسلاك النحاسية؟
سلك نحاسي stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
التعريف مهم لأن نوع الموصل الذي يحتاجه منتجك يحدد فئة الماكينة التي يجب عليك شراؤها.
ما الذي تفعله آلة التجديل في الواقع؟
تقوم الآلة بتغذية كل سلك على حدة من بكرة الدفع، وتوجيههم نحو نقطة مركزية، وتدوير المجموعة بأكملها حول محور الكابل بحيث تلتف الأسلاك حول بعضها البعض في حلزون موحد. المبدأان الميكانيكيان الأكثر شيوعًا هما نوع القوس ونوع القفص.
- آلات التجديل من النوع القوسي : تبقى مكبات الأسلاك ثابتة خارج الجزء الدوار. الأقواس فقط هي التي تدور حول مجموعة البكرة. يسمح هذا التصميم بسرعات عالية جدًا وهو شائع في أسلاك الهاتف وموصلات كابلات البيانات والأسلاك الدقيقة.
- آلات التجديل من النوع القفصي (الكواكبي). : البكرات نفسها تدور حول المحور المركزي. تتحكم هذه الطريقة في هندسة الجدائل بشكل أكثر دقة وتستخدم عادةً للموصلات الأكبر وكابلات الطاقة والإنشاءات المصنوعة من الحبال.
- آلات اللف المزدوج والثلاثي اللف : يمر السلك عبر العناصر الدوارة مرتين أو حتى ثلاث مرات في كل دورة عند الحاجة إلى التواء الزوج أو الإنشاءات المدمجة للغاية.
لا توجد آلة واحدة تقوم بكل شيء بشكل جيد. تعتمد الإجابة الصحيحة على المقطع العرضي للموصل، وحجم الإنتاج، وما إذا كانت العملية النهائية تتطلب اتجاهًا معينًا أو خطوة حبلا.
أنواع ماكينات جدل الأسلاك النحاسية
يعد اختيار نوع الماكينة هو القرار الأكثر أهمية في عملية الشراء. تم تحسين كل نوع لمجموعة محددة من أحجام الموصلات وسيناريوهات الإنتاج.
ماكينة تجديل القوس المزدوج
تستخدم آلة التجديل ذات القوس المزدوج قوسين دوارين مثبتين على نفس الدوار، مما يخلق لفتين في كل دورة للدوار. بالنسبة لتجميع الأسلاك النحاسية وإنتاج الخيوط الدقيقة، فإنها توفر إنتاجًا أعلى لكل وحدة من مساحة الأرضية مقارنة بالتصميم الملتوي الفردي. ماكينة الجدل ذات القوس المزدوج 1250 هي ذات حجم شائع لتجميع الأسلاك النحاسية متوسطة السرعة في نطاق 0.15-0.80 مم من الأسلاك المفردة.
استخدم هذه الآلة عندما تحتاج إلى كفاءة عالية، ومقاطع عرضية صغيرة للموصل، وقدرة تخزين عالية. كما أنه مفيد في تصنيع الموصلات المرنة لكابلات الروبوت، والكابلات الزائدة، وأسلاك السيارات لأن عملية التجديل لا تؤدي إلى طي الأسلاك الفردية أو ربطها.
آلة التجديل من النوع الكوكبي (القفص).
ماكينة تجديل من النوع الكوكبي تحمل مكبات الأسلاك داخل قفص دوار. تدور البكرات حول محور الموصل بينما يدور القفص، مما ينتج عنه طول وضع موحد ومتحكم فيه. يُفضل هذا التصميم للموصلات ذات المقطع العرضي الكبير وكابلات الطاقة ذات الجهد المنخفض حيث تؤثر هندسة الجدائل بشكل مباشر على قطر الكابل والمقاومة الكهربائية.
إنه الاختيار الصحيح عندما يكون الموصل مستديرًا، وله اتجاه محدد للوضع، ويكون مخصصًا لتطبيقات الجهد المتوسط أو العالي، أو عندما تنتج بشكل منتظم موصلات أعلى من 10 مم 2 .
ماكينة تجديل مفردة ناتئة
ماكينة الجدل المفردة من النوع الكابولي هي ماكينة من النوع القوسي مع دوار مدعوم على جانب واحد، مما يجعل عملية استبدال الخيط والبكرة أسرع. يتم استخدامه في جدل الأسلاك المعزولة، والأزواج، ووحدات الكابلات حيث يكون اللف الفردي لكل دورة كافيًا.
ميزتها هي البساطة، وسهولة الوصول، وانخفاض تكلفة الصيانة. بالنسبة لورشة الكابلات الصغيرة، فإن آلة الجدل المفردة الكابولية غالبًا ما تكون أول استثمار في عملية الجدل لأنها يمكنها تشغيل كل من الأسلاك النحاسية العارية والأسلاك الأساسية المعزولة.
ماكينة جدل الأزواج الخلفية
يتم استخدام ماكينات جدل مزدوجة أفقية أو رأسية من أجل لف اثنين من الموصلات المعزولة معًا لتشكيل زوج. تمنع وظيفة الالتواء الخلفي الاستطالة وتحافظ على التماثل الكهربائي للزوج. يعد هذا أمرًا مهمًا لكابلات اتصالات البيانات وكابلات الأجهزة وأي بنية ملتوية أخرى يجب أن تلبي متطلبات الأداء الكهربائي العالي.
ماكينة تجديل ثلاثية
تقوم آلة التجديل الثلاثية بتحقيق ثلاث لفات لكل دورة دوارة عن طريق إجراء ثلاث دورات للقوس لكل مجموعة من الأسلاك. إنه يزيد من سرعة الإنتاج لتطبيقات اللف الزوجية الصغيرة. يتم استخدامه بشكل شائع في خطوط إنتاج كابلات البيانات عندما يكون الطلب مرتفعًا وعدد اللفات لكل متر مرتفع.
المواصفات الفنية الرئيسية للمقارنة
إن ورقة المواصفات الخاصة بآلة جدل الأسلاك النحاسية ليست مجرد قائمة من البيانات الاختيارية. إنه الأساس لحساب ما إذا كانت الآلة قادرة على تحقيق خطة الإنتاج المقصودة.
| المواصفات | ما الذي يحدده | ما الذي تبحث عنه |
|---|---|---|
| عدد البكرات | الحد الأقصى لعدد الأسلاك الفردية التي يمكن تجديلها في تمريرة واحدة | تطابق مع بنية الموصل التي تحتاجها، على سبيل المثال 7، 19، 37، أو 61 سلكًا |
| أقصى سرعة تطور | مخرجات الإنتاج لكل وردية | تقاس بالتقلبات في الدقيقة. السرعة الأعلى ليست مفيدة دائمًا إذا كان التحكم في شد الأسلاك ضعيفًا |
| حجم البكرة | طول التشغيل لكل بكرة، تردد التغيير | تعمل البكرات الأكبر حجمًا على تقليل وقت التوقف عن العمل، ولكنها تتطلب مساحة أرضية أكبر ومعدات معالجة أثقل |
| وضع نطاق الطول | المرونة والأداء الكهربائي للموصل النهائي | تحقق من الحد الأدنى والحد الأقصى لطول الطبقة وقارنه بمعايير الكابلات التي تنتجها |
| نطاق قطر السلك | مجموعة من الموصلات التي يمكن للآلة معالجتها | تطابق كلاً من منتجاتك الحالية وتطورات المنتجات المستقبلية |
| نظام التحكم في التوتر | جودة الجديلة ومعدل الكسر | يُفضل استخدام أذرع الرقص ذات التحكم في ردود الفعل عند استخدام الأسلاك النحاسية الدقيقة |
| نظام الفرامل | السلامة والتوقف في حالات الطوارئ | تأكد من أن الفرامل الهوائية أو الكهرومغناطيسية قياسية |
كيف تعمل آلة التجديل على تحسين كفاءة التصنيع
إن زيادة الكفاءة لآلة جدل الأسلاك النحاسية لا تتعلق فقط بالسرعة. ويأتي ذلك من تقليل هدر المواد، والتحكم في جودة الموصل، وخفض متطلبات العمالة لكل كيلومتر من الكابلات.
سرعة إنتاج أعلى
يمكن لآلة التجديل المتوافقة بشكل جيد أن تزيد الإنتاج في الساعة بعامل من اثنين إلى خمسة بالمقارنة مع آلة اللف المفردة القديمة. بالنسبة لآلة الجدل ذات القوس المزدوج 1250، فإن سرعة اللف تتراوح من 600 إلى 1400 لفة في الدقيقة اعتمادًا على قطر السلك وبنيته. تترجم هذه السرعة مباشرة إلى عدد أكبر من الكيلومترات في اليوم.
جودة موصل أفضل
إذا لم يتم شد الأسلاك الفردية بشكل موحد أثناء التجديل، فسيكون للموصل تباين عالي في المقاومة وقطر خارجي غير منتظم. وهذا يؤدي إلى رفض الكابل في مرحلة العزل. يمكن لآلات التجديل الحديثة ذات التحكم الفردي في الشد لكل بكرة أن تقلل من الخردة. وينطبق هذا بشكل خاص عند معالجة الأسلاك النحاسية الدقيقة في نطاق 0.10-0.30 مم.
انخفاض تكلفة العمالة
ماكينة التجديل مع التحكم المتكامل في الشد، ولوحة التحكم المركزية، والتحميل السريع للبكرة تقلل من عدد المشغلين. يمكن لمشغلين الإشراف على عدة آلات إذا تم تكوين الخط بشكل جيد.
طول وضع ثابت
طول التمديد هو المسافة على طول محور الكابل المطلوبة لتطور كامل للخيط. عندما يكون طول التمديد قصيرًا، يصبح الكابل أكثر مرونة ولكن المقاومة تزيد قليلاً. عندما يكون طول التمديد طويلًا، يكون الكابل أكثر صلابة. آلة جدل الأسلاك النحاسية مع علبة التروس الدقيقة أو التحكم المؤازر تحافظ على ثبات طول السلك، وهذا الاتساق هو ما يجعل جودة الكابل أو يكسرها.
الميزات الرئيسية التي يجب البحث عنها قبل الشراء
قبل مقارنة عروض الأسعار من الموردين، يجب عليك تحديد قائمة قصيرة من الميزات الإلزامية التي تؤثر بشكل مباشر على كفاءة الإنتاج لديك.
التحكم في شد أسطوانة الراقصة
يمتص نظام الأسطوانة الراقصة الاختلافات اللحظية بين سلك التغذية وسرعة الرفع. يحافظ على ثبات توتر السلك حتى أثناء التسارع والتباطؤ. الآلات التي لا تحتوي على التحكم في الأسطوانة الراقصة تكون أكثر عرضة لكسر الجدائل وتغير القطر.
الفرامل الهوائية أو الكهرومغناطيسية
في حالة التوقف الاضطراري، يجب أن يتوقف كل جزء دوار بسرعة وفي وقت واحد. توفر الفرامل الهوائية استجابة سريعة ويسهل ضبطها. تعتبر المكابح الكهرومغناطيسية أبسط ولكنها قد تولد حرارة أثناء دورات الكبح الطويلة.
تحميل وتفريغ البكرة
يمثل الوقت اللازم لاستبدال المكبات الكاملة جزءًا كبيرًا من إجمالي تكلفة الإنتاج. يتم تقديم بعض الآلات بنظام تحميل يدوي، والبعض الآخر مزود بأذرع رفع هيدروليكية أو هوائية. احسب عدد تغييرات التخزين المؤقت التي تتوقعها لكل نوبة عمل ومقدار المساحة الأرضية المتوفرة لجهاز الرفع.
العداد الرقمي وقراءة الطول
يعد العداد الرقمي للالتواءات والأمتار وطول الوضع أكثر من مجرد وسيلة راحة. فهو يسمح لك بتسجيل أداء كل دفعة وإعادة إنتاج نفس المعلمات في المرة التالية التي تقوم فيها بتشغيل نفس المنتج. وهذا أمر ضروري لتتبع الإنتاج.
مقارنة آليات التواء
تحدد آلية اللف السرعة القصوى ومجموعة المنتجات ومستوى الجودة الذي يمكنك تحقيقه. يلخص الجدول أدناه كيفية مقارنة الأنواع الرئيسية.
| ميزة | نوع القوس | قفص / كوكبي | آلة زوج Backtwist |
|---|---|---|---|
| منتج نموذجي | الموصلات المجمعة، والأسلاك المرنة، والخيوط الدقيقة | الموصلات المجدولة المستديرة وكابلات الطاقة | أزواج ملتوية لكابلات البيانات أو الأجهزة |
| السرعة | عالية | متوسط | متوسط to high |
| دقة طول الاستلقاء | جيد | جيد جدًا | ممتاز لتماسك الزوج الملتوي |
| التحكم في شد الأسلاك | راقصة فردية أو مكابح مغناطيسية | مكابح فردية | التحكم في التوتر الفردي |
| الاستثمار الأولي | أقل | عاليةer | معتدل |
| أفضل حالة استخدام | عالية volume, small conductors | متوسط to large conductors, rigid quality requirements | كابلات البيانات، كابلات LAN، كابلات الحافلات |
المشاكل الشائعة في تجديل النحاس وكيفية حلها
يتم إرجاع معظم المشكلات التشغيلية في ورشة التجديل إلى شد الأسلاك، ومحاذاة الدفع، وجودة التخزين المؤقت. إذا كان جهازك يعمل بشكل جيد ولكن الموصل لا يزال يفشل في اختبار المقاومة، فتحقق من هذه النقاط أولاً.
فواصل الأسلاك أثناء تقطعت بهم السبل
إذا انكسرت الأسلاك الفردية كثيرًا، فقم بتقليل سرعة السحب وافحص حواف بكرة المكافأة. يمكن أن تؤدي الحواف الخشنة على الشفاه إلى إتلاف الأسلاك النحاسية. استخدم أدلة الخزف أو السيراميك في منطقة المردود.
تقلب القطر على الموصل النهائي
تحقق من عجلة الكابستان وشد التوتر. يؤدي الاختلاف الطفيف في سرعة الخط إلى إنشاء اختلاف في قطر الموصل الإجمالي. تحتاج الآلة إلى شد ثابت للحفاظ على القطر الخارجي موحدًا.
الإفراط في الالتواء أو تحت الالتواء
إذا كان طول التمدد أقصر من المطلوب، سيصبح الموصل قاسيًا وهشًا، وسيكون التعامل أثناء البثق صعبًا. إذا كان طول التمدد أطول من المحدد، فلن يفي الموصل باختبار المرونة. تحقق دائمًا من الطول الفعلي للوضع عن طريق القياس في بداية كل بكرة.
هندسة التجديل غير المرتبة
يجب أن تكون الأسلاك الفردية بدون فجوات أو تقاطعات. وهذا يتطلب أن تلتقي جميع الأسلاك بنقطة التقارب بنفس الزاوية تمامًا. تحقق مما إذا كان جهاز ما قبل الالتواء أو موضع القالب قد تغير.
خدوش على سطح النحاس
يعد ملامسة الحواف الحادة عند بكرات التوجيه هو السبب المعتاد. استبدل البكرات الفولاذية ببكرات توجيه من السيراميك عند تشغيل النحاس العاري لموصلات كابلات البيانات.
اعتبارات العائد على الاستثمار
لتحديد ما إذا كنت تريد شراء آلة جدل الأسلاك النحاسية الجديدة، قم بمقارنة التكلفة السنوية للعملية القديمة بتكلفة الماكينة الجديدة، بما في ذلك الأدوات والتركيب وتدريب المشغلين. يجب أن يتضمن الحساب معدل الخردة وإعادة العمل المتعلقة بالجودة، وليس سرعة الماكينة فقط.
إذا كان إنتاجك الحالي هو 2000 كيلومتر من الموصلات المجدولة سنويًا بمعدل خردة يبلغ 4%، ويمكن لآلة جديدة تقليل تلك الخردة إلى 1.5% مع زيادة السرعة بنسبة 80%، فإن فترة الاسترداد تتراوح عادةً بين 18 و30 شهرًا. يعتمد هذا على سعر النحاس، وتكلفة العمالة في منطقتك، والقيمة المضافة بواسطة منتجك.
| عامل | الآلة الموجودة | آلة القوس المزدوج الجديدة |
|---|---|---|
| سرعة اللف (في الدقيقة) | 300 | 650 |
| ساعات التشغيل الفعالة يوميا | 18 | 20 |
| معدل الخردة | 4.5% | 1.5% |
| مطلوب مشغلين | 2 لكل آلة | 1 لكل آلة |
| ساعات الصيانة شهريا | 18 | 8 |
| زيادة تقريبية في الإنتاج | 110% | |
كيفية اختيار الشركة المصنعة الموثوقة لآلات جدل الأسلاك النحاسية
الآلة نفسها ليست سوى جزء من قرار الشراء. تحدد القدرة على التصنيع ومراقبة الجودة ودعم ما بعد البيع تكلفة التشغيل على المدى الطويل. يجب على الشركة المصنعة الموثوقة إظهار العديد من الصفات.
القدرة على الآلات الميكانيكية
يفضل أن يكون لدى الشركة المصنعة مركز تصنيع دقيق خاص بها. يمكنه التحكم في جودة الدوار، العمود، والإطار الأساسي. إذا لم تكن قاعدة الماكينة صلبة بدرجة كافية، فسوف يظهر الاهتزاز وستتأثر هندسة الجديلة. تحقق مما إذا كان المورد لديه منشأة تصنيع خاصة به أو يشتري جميع المكونات من الخارج.
خبرة في معدات الأسلاك والكابلات
تميل الشركات التي أنتجت خطوط بثق الكابلات وآلات الكابلات لسنوات عديدة إلى بناء آلات تجديل الكابلات مع فهم أفضل لعملية إنتاج الكابلات بأكملها. على سبيل المثال، يكون تنسيق الحلول المتكاملة للتجديل والبثق أسهل عندما تتولى إحدى الشركات المصنعة كليهما.
إشارة إلى برامج الإنتاج الحالية
اسأل عن كتالوج الإنتاج الحالي. من المرجح أن يكون لدى الشركة المصنعة التي لديها خط إنتاج واسع قسم هندسي أكثر اكتمالاً. بالإضافة إلى ذلك، إذا كان بإمكانهم تقديم الخط الكامل بما في ذلك جزء البثق، فإن الواجهة بين التجديل والعزل النهائي تكون أسهل في الإدارة.
الأسئلة المتداولة
ما هو الفرق بين آلة التجديل وآلة التجميع؟
تقوم آلات تجديل الأسلاك بوضع الأسلاك بشكل حلزوني حول المركز مع التحكم بطولها. تقوم آلة التجميع بلف الأسلاك معًا دون نفس الدرجة من التحكم الهندسي. يكون التجميع أسرع ولكن النتيجة أقل ملاءمة للموصلات الدائرية عالية الجودة.
كم عدد الأسلاك التي يمكن لآلة جدل الأسلاك النحاسية التعامل معها؟
ذلك يعتمد على طراز الجهاز. تتعامل التكوينات القياسية مع 7 أو 12 أو 19 أو 24 أو 37 أو 61 سلكًا في مسار واحد. بالنسبة للبناء المبني بالحبال، يمكنك جدل مجموعات فرعية متعددة أولاً ثم إغلاقها في عملية ثانية.
هل يمكن لنفس الآلة إنتاج الأسلاك النحاسية والأسلاك الأساسية المعزولة؟
نعم. تعمل آلات اللف المزدوج من النوع القوسي على تشغيل كل من الأسلاك النحاسية العارية والأسلاك الأساسية المعزولة طالما أن قطر السلك وحجم البكرة ضمن مواصفات الماكينة. بالنسبة لموصلات كابلات الطاقة الصلبة ذات المقطع الكبير، فإن الآلة من نوع القفص هي الأفضل.
أيهما أفضل، اللف المفرد أم اللف المزدوج؟
يكون الالتواء المزدوج أسرع عمومًا لنفس القطر وطول الطبقة. تنتج الماكينة ذات اللف المزدوج لفتين لكل دورة للدوار، لذلك فهي مناسبة للموصلات الصغيرة والمتوسطة الحجم حيث يكون الإخراج مهمًا. يتم استخدام اللف الفردي للموصلات الكبيرة حيث قد يؤدي ثني السلك إلى تلف السطح.
ما هي سرعة الإنتاج لآلة الجدل المزدوجة النموذجية 1250؟
يمكن أن تتراوح سرعة اللف من 800 إلى 1400 لفة في الدقيقة للأسلاك النحاسية الدقيقة. يعتمد الإخراج الفعلي بالأمتار في الدقيقة على طول الطبقة. طول الوضع القصير يقلل من السرعة الخطية.
الاستنتاج
إن اختيار آلة جدل الأسلاك النحاسية المناسبة يعني تحديد نطاق الموصل الذي ستنتجه، وتحمل طول الوضع الذي يتطلبه معيار الكابل الخاص بك، وجودة التحكم في التوتر التي يستحقها سلكك النحاسي. قم بمطابقة نوع الماكينة بالمنتج، وتحقق من كيفية تعامل الماكينة مع انقطاع الأسلاك وتغييرات التخزين المؤقت، وحساب العائد بناءً على تقليل الخردة والسرعة. تناسب ماكينة الجدل ذات القوس المزدوج معظم مصانع الموصلات الصغيرة والمتوسطة ذات الحجم الكبير، في حين يظل نوع القفص الكوكبي هو المعيار لموصلات الطاقة الكبيرة. القرار الصحيح لا يتعلق بشراء أكبر آلة، بل يتعلق بمطابقة مبدأ التجديل مع تصميم الموصل الدقيق الذي تنوي بيعه.